溶接アンダーカットの原因とJIS許容基準|現場で防ぐ対策と補修の極意
溶接ビードの止端部に沿って母材が溝状に掘れ落ちてしまう現象「アンダーカット」。製造・建設現場における外観検査で最も頻繁に指摘される代表的な溶接欠陥の一つです。単に見た目が損なわれるだけでなく、構造物の断面欠損や応力集中を引き起こし、致命的な疲労破壊の起点となりかねません。
熟練の溶接技術者であっても姿勢や施工条件のわずかな乱れで発生させてしまうこの欠陥に対し、2026年現在の製造現場では品質保証の厳格化に伴い、より精密な防止策と確実な手直し手順が求められています。本稿では、アンダーカットが発生する根本メカニズムからJIS規格の許容判定基準、施工現場で直ちに役立つパラメーター設定と補修技術までを余すところなく徹底解説します。
📌 【この記事の重要ポイントまとめ】
- 要点1:アンダーカットの主因は過大な溶接電流・アーク電圧と速すぎる運棒速度、不適切なトーチ角度による母材の過剰溶融にある。
- 要点2:JIS規格の外観検査判定基準では等級や母材板厚ごとに厳格な許容深さ・長さが規定され、重要構造物では0.5mm未満の管理が基本となる。
- 要点3:手直し補修は単なる上塗りを避け、適切なグラインダー切削による溝形状の整形と適正条件での肉盛り補修が不可欠である。
【メカニズム解明】溶接アンダーカットはなぜ発生する?強度低下を招く決定的原因
アンダーカットとは、溶接時に母材がアーク熱によって溶融したものの、その掘れた溝(グルーブ)に溶着金属が十分に充填されないまま凝固して母材表面より窪んだ状態を指します。
構造力学の観点において、この窪みは極めて危険な「切り欠き(ノッチ)」として作用します。引張荷重や繰り返し荷重が加わった際、切り欠き底に応力が集中し、設計想定強度を大幅に下回るレベルで疲労亀裂が進展して破断事故を招く恐れがあります。日本溶接協会の技術資料等でも、動的荷重を受ける橋梁や圧力容器においてアンダーカットの残存は厳禁とされています。
溶接アンダーカットの原因は、主に以下の施工条件のミスマッチから生じます。
- 溶接電流と電圧の設定不良:電流値が高すぎるとアーク力と入熱量が過大になり、母材を深くえぐり取ります。また、アーク電圧が高すぎるとアーク長が伸び、アークが広がって止端部を余計に溶かしてしまいます。
- 運棒速度が速すぎる:溶融池の形成を待たずにトーチを進めてしまうと、溶融した母材部分に溶着金属が追従して満たされず、溝だけが取り残されます。
- トーチ角度と狙い位置の狂い:特にすみ肉溶接や横向き溶接において、上板側や立ち上がり面にトーチが寄りすぎていると、重力の影響も相まって上側母材がえぐれ、下側に垂れ落ちてアンダーカットを誘発します。

【JIS規格と外観検査】アンダーカットの許容値と欠陥判定基準
現場における溶接外観検査では、JIS Z 3104(鋼溶接部の放射線透過試験方法)やJIS Z 3060(超音波探傷試験方法)、JIS B 8265(圧力容器の構造)などの個別規格に基づき、止端部の形状が厳格に測定・判定されます。
アンダーカットの測定には、専用の溶接ゲージ(アンダーカットゲージやカムゲージ)を用いて、母材表面からの深さ(ミリメートル単位)および連続する長さを計測します。
| 検査区分・対象 | JIS等の許容値・詳細基準 | 一般的な現場管理基準 | 編集部の見解・評価 |
|---|---|---|---|
| 建築鉄骨(1級・特級) | 深さ0.5mm以下(板厚による制限あり) | 目視で確認できる溝は原則0.3mm以下を目指す | 耐震性能に直結するため、わずかな切り欠きも許容されない厳格な領域。 |
| 一般構造物(標準級) | 深さ1.0mm以下かつ連続長さが制限内 | 深さ0.8mmを超えるものは手直し対象 | 静的荷重主体であっても、腐食環境下では溝から孔食が進行するリスクがある。 |
| 圧力容器・配管類 | 原則として深さ0.4mm以下または不合格 | 止端部は滑らかなR形状(移行角)を要求 | 内圧変動に伴う疲労亀裂を防ぐため、ゼロ欠陥に近い仕上げが必須。 |
| 対比欠陥:オーバーラップ | 母材に溶着せず被さった状態(原則全面不可) | 見つけ次第グラインダー削り落とし | アンダーカットと表裏一体の欠陥であり、両者の同時発生は電流・速度のアンバランスを物語る。 |
アーク溶接欠陥種類一覧の中でも、アンダーカットと対比されるのが「オーバーラップ」です。アンダーカットが入熱過大・速度過多で生じるのに対し、オーバーラップは入熱不足や溶接速度が遅すぎることで、溶けた金属が母材に融合せず垂れ下がって覆いかぶさる現象です。両者の判定基準を正しく把握することが外観検査員には不可欠です。
【実態検証】工法別の傾向|TIG溶接と半自動溶接で起きるミスの現場差
溶接手法の違いによって、アンダーカットが発生しやすい状況やオペレーターが陥るミスには明確な傾向があります。現場の作業実態を検証すると、それぞれのプロセスに応じた注意点が浮き彫りになります。
TIG溶接におけるアンダーカットの特徴と盲点
TIG溶接のアンダーカットは、薄板配管やステンレス鋼、アルミニウム合金の施工で頻発します。作業者が裏波を出そうと焦ってアーク長を伸ばしたり、トーチのウィービング時に両端でのタメ(停止時間)を作らずに素早く切り返してしまったりすることが主因です。また、溶加棒(フィラーワイヤー)の供給タイミングがわずかに遅れると、アークの熱だけが母材を削り取ってしまいます。
半自動溶接(MAG/MIG/CO2)におけるアンダーカットの挙動
半自動溶接のアンダーカットは、高電流・高能率施工を追求する厚板構造物やすみ肉溶接で多く見られます。特にソリッドワイヤを用いた下向きすみ肉溶接や横向き溶接において、前進法(トーチを進行方向に寝かせる)を取りすぎると溶融池が先行せず、母材を掘り起こしてしまいます。さらにシールドガス中の炭酸ガス比率が高い場合、アークの集中性が強まり、止端部が鋭利にえぐれやすくなります。
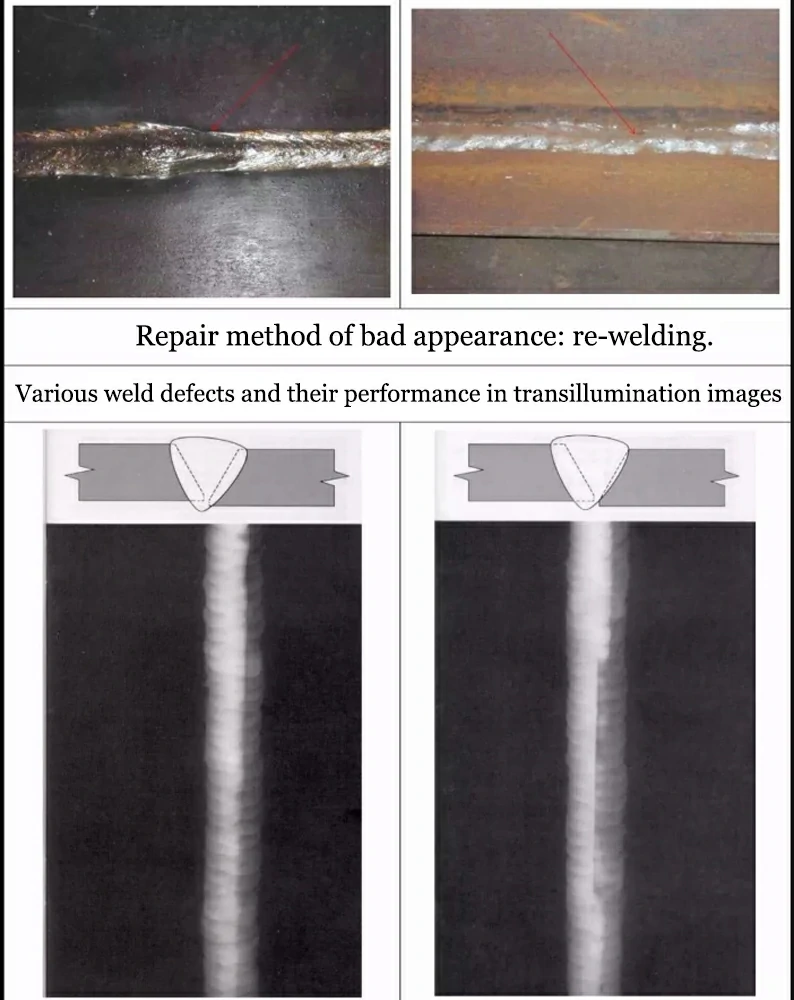
【実践マニュアル】現場ですぐ使えるアンダーカット防止策と条件設定
アンダーカットを恒久的に防ぐためには、溶接機の数値設定と手作業のモーション管理の双方を適正化しなければなりません。
1. 適切な溶接電流と電圧の設定バランス
母材の板厚に対して過大な電流値を選定しないことが鉄則です。半自動溶接機では、電流値に対して電圧が高すぎるとアークが広がり、低すぎるとスパッタが増加します。ビード止端部が母材となだらかに馴染む適正アーク長(2〜3mm程度)を維持できる電圧レンジをテストピースで必ず見極めてください。
2. 運棒速度とトーチ角度の黄金比
- 運棒速度のコントロール:溶融池の輪郭を常に目視で追い、止端部の母材が溶けてできた窪みに溶融金属が満ちるのを確認してからトーチを進めます。
- ウィービングのタメ:ウィービング溶接を行う場合、ビード中央は素早く通過させ、止端部(左右の両端)で約0.5〜1.0秒程度トーチを静止(タメ)させて肉を盛る動作を徹底します。
- トーチ角度の保持:後退法(進行方向に対して前傾角度70〜80度)を基本とし、すみ肉溶接では二面に対称な熱配分となるよう45度のノズル角度を崩さないように維持します。
一般に知られていない盲点とネットの誤解
ネット上のQ&A掲示板や初学者向けコミュニティでは、「アンダーカットが出たら、とにかく溶接電流を下げれば解決する」という極端なアドバイスが散見されます。しかし、これは現場における重大な誤解です。
電流値を過剰に下げすぎると、今度は「融合不良(フュージョン不良)」や「溶込み不足」、さらには先述の「オーバーラップ」という別の致命的欠陥を誘発します。アンダーカットの本質的な課題は「電流の絶対値」だけではなく、「アーク電圧との比率」「トーチの狙い角」「運棒のテンポ」が三位一体で崩れている点にあります。単にアンペアを下げるのではなく、溶融池が母材に滑らかに移行しているかを観察する観察眼こそが本質です。

【手直し手順】溶着金属の肉盛り補修とプロのグラインダー仕上げ
万が一、検査でアンダーカットが検出された場合、そのまま上からなぞり溶接をしてはいけません。不完全な補修は内部欠陥(スラグ巻き込みやブローホール)の温床となります。確実な溶接アンダーカットの補修方法を以下に示します。
ステップ1:グラインダーによる欠陥部の切削・整形
発生したアンダーカットの溝の底まで完全に削り落とすため、ディスクグラインダーを用いて滑らかな船底型(V字〜U字状)に溝を削り広げます。鋭角な溝を残したまま再溶接すると、再溶融時に熱が届かず融合不良を起こすため、角度を十分に確保することが極めて重要です。
ステップ2:適正条件での肉盛り補修溶接
削り取った部位に対し、本溶接時よりも1段細いワイヤ・棒径(例:本溶接が1.2mmなら0.9mmまたは1.0mm、TIGなら細径ワイヤ)を選定し、やや低めの電流設定で正確に溶着金属を肉盛りします。母材の余熱管理も怠らず、急冷による焼き割れを防ぎます。
ステップ3:仕上げ研削と外観のなだらかな移行
盛り直した溶着金属の余盛りが過大にならないよう、周囲の健全なビードおよび母材と段差なく滑らかに連続するようにグラインダーで成形します。止端部の移行角度を緩やか(135度以上目安)に仕上げることで、応力集中を劇的に緩和できます。
【プロの結論】現場溶接で成果を出す人・改善が進まない人の判断基準
アンダーカットを根絶できる技術者は、遮光面越しに見える「溶融池の端部(エッジ)」の濡れ広がり方をリアルタイムに凝視し、手が勝手に運棒速度をアジャストしています。一方でミスを繰り返す作業者は、手元の設定パネルの数値や進むスピードばかりに気を取られ、溶融金属が母材のえぐれを充填したかを確認しないままトーチを走らせてしまいます。「プール(溶融池)の輪郭を見届ける」という基本動作の徹底こそが、最大の品質分岐点となります。
【溶接 アンダー カット】に関するよくある質問(FAQ)
Q1:下向きすみ肉溶接で上板側にばかりアンダーカットが出るのはなぜですか?
A1:トーチの狙い位置が上板側に寄りすぎているか、ノズルの下向き角度が立ちすぎている(角度が90度に近い)ことが考えられます。トーチ角度を二等分線(45度)に保ち、アーク熱を上下の母材へ均等に分配してください。また、重力で溶融金属が下板へ垂れ落ちやすいため、アーク長を短く保つことも効果的です。
Q2:アンダーカットはグラインダーで削って平らにするだけでも合格になりますか?
A2:母材の規定板厚を下回らない範囲であれば、アンダーカットの底部を削って滑らかな曲面(R形状)に仕上げることで合格基準を満たす場合があります。ただし、削りによって母材有効断面厚さが設計許容値を割り込む場合は、必ず肉盛り補修を行わなければなりません。
Q3:シールドガスの種類でアンダーカットの発生率は変わりますか?
A3:大きく影響します。例えばMAG溶接において炭酸ガス100%の場合はアークが集中して止端部が深く掘れやすくなりますが、アルゴン+炭酸ガス(80:20等)の混合ガスを使用するとアークがソフトになり、止端部のなじみ(濡れ性)が向上してアンダーカットが大幅に抑制されます。
まとめ:品質トラブルを防ぐための施工基準の徹底
溶接のアンダーカットは、外見上の美観を損なうだけでなく、構造物の耐疲労性や耐震安全性を根本から揺るがす重大な欠陥です。その発生は、電流・電圧バランス、トーチ角度、運棒速度のいずれかに明確な原因が存在します。
現場ではJIS基準や図面仕様書の許容値を常に念頭に置き、発生した際は安易な上塗りではなく、グラインダーでの適切な開先整形と確実な肉盛り補修を実行してください。溶融池の挙動を的確に捉える施工管理を徹底し、欠陥ゼロの高品質な溶接施工を目指しましょう。 (出典: 溶接 アンダー カット(Yahoo!ニュース))
毎日更新されるトレンド情報を分析・発信中。役立つ裏技やおすすめ情報を分かりやすく紹介します。