溶融亜鉛メッキの寿命と真価|ドブ漬けの防錆力と現場の落とし穴
建設インフラから住宅設備、太陽光架台に至るまで、鋼構造物の防錆対策として絶大な信頼を誇るのが溶融亜鉛メッキ(通称:ドブ漬けメッキ)です。過酷な屋外環境でも数十年単位で鉄を守り続けるとされる一方で、「どの環境でも永久に錆びないのか」「電気メッキや塗装と何が違うのか」といった疑問や、白錆の発生、加工時の歪みといった現場ならではの課題も散見されます。
鉄鋼資材の高騰と長期メンテナンスフリーへの要求が同時に高まるなか、防錆処理の選定ミスは将来的な修繕コストの増大に直結します。本稿では、防錆メカニズムの科学的根拠からJIS規格の膜厚基準、費用相場、現場で直面するデメリットの対処法まで、技術資料と現場取材の知見を交えて徹底解説します。
📌 【この記事の重要ポイントまとめ】
- 要点1:溶融亜鉛メッキは「保護皮膜作用」と「犠牲防食作用」の二重構造により、塗装や電気メッキとは別次元の長期防錆を実現する。
- 要点2:耐用年数は設置環境に大きく左右され、田園地帯では50年以上持つ一方、海塩粒子が舞う重工業地帯や沿岸部では周期的な膜厚管理が必須。
- 要点3:初期の「白錆」は性能低下を意味しないケースが大半だが、高熱による部材の熱歪みやネジ部の勘合不良など、設計段階から織り込むべきデメリットが存在する。
【防錆の真実】なぜ溶融亜鉛メッキ(ドブ漬け)は圧倒的に錆びないのか?
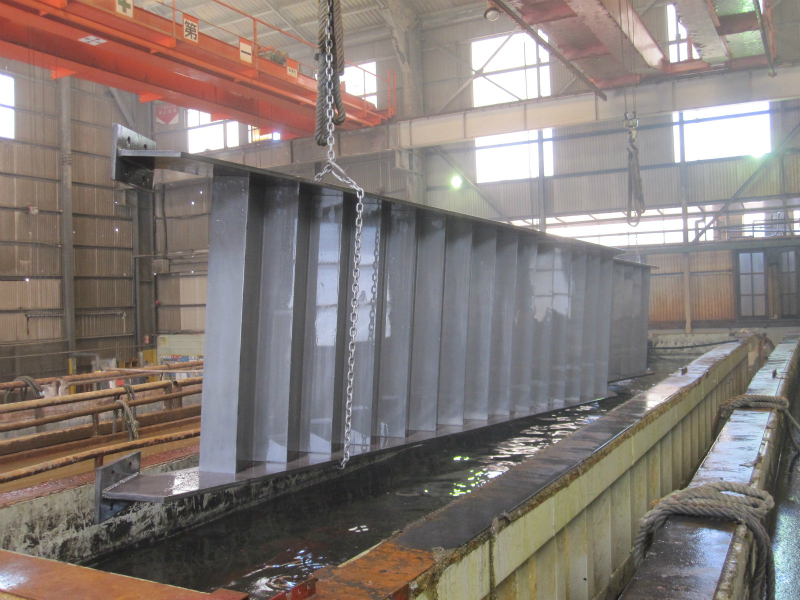
溶融亜鉛メッキは、約440℃〜460℃の高温で溶融させた亜鉛槽に鋼材を丸ごと浸漬(ドブ漬け)し、鋼材表面に強固な亜鉛皮膜を形成させる技術です。塗装のように表面に樹脂膜を乗せる物理的なコーティングとは根本的に異なり、鉄と亜鉛が原子レベルで反応して金属間化合物層を形成します。
この強靭な耐食性を支えているのが、以下の2大メカニズムです。
第一に「保護皮膜作用」です。大気中に露出した亜鉛は空気中の酸素や二酸化炭素、水分と反応し、表面に緻密で水に溶けにくい「塩基性炭酸亜鉛」の保護皮膜を形成します。この皮膜がバリアとなり、内部の腐食進行を極めて遅いペース(年間数マイクロメートル単位)に抑制します。
第二に「犠牲防食作用」です。万が一、飛来物や施工時の衝撃でメッキ層に傷がつき、素地の鉄が露出した場合でも、鉄よりイオン化傾向が大きい周囲の亜鉛が自ら優先的に溶け出してイオン化します。これにより、傷口の鉄が酸化(赤錆化)するのを電気化学的に防ぎます。多少の擦り傷程度であれば赤錆が発生しないのは、この犠牲防食作用によるものです。

電気亜鉛めっきや塗装との違い|比較データで見る耐久性とコスト
防錆処理を検討する際、最も比較対象になりやすいのが「電気亜鉛めっき」と「防錆塗装」です。名称は似ていても、膜厚、耐久年数、密着性において決定的な違いがあります。
電気亜鉛めっきとの違いは、主に被膜の厚みと製法にあります。電気めっきは電気分解を利用して薄く均一な被膜(数μm〜20μm程度)を析出させるため、寸法精度が求められる精密機械部品や屋内用ボルトに適しています。一方、溶融亜鉛メッキは浸漬法により数十μm〜100μm以上の極厚皮膜を形成するため、屋外の過酷な環境に耐えうる構造物に適しています。
以下の比較表は、主要な防錆処理工法の特性を現場目線でまとめたものです。
| 工法・処理名 | 皮膜の厚み・構造 | 屋外耐用年数(目安) | 費用単価相場・特徴 |
|---|---|---|---|
| 溶融亜鉛メッキ(HDZ) | 50〜100μm以上 (鉄・亜鉛合金層+純亜鉛層) | 30年〜70年以上 (環境依存) | 約120〜250円/kg 初期費用は中程度、LCCは最安 |
| 電気亜鉛めっき | 3〜15μm程度 (純亜鉛+化成処理皮膜) | 数ヶ月〜2年程度 (屋外では早期劣化) | 約80〜150円/kg 寸法精度高、屋内小物向け |
| 重防食塗装系 | 150〜250μm (エポキシ+ウレタン等多層) | 10年〜15年 (定期再塗装が必要) | 約3,000〜6,000円/㎡ 色彩自由だがメンテ負荷大 |
【耐用年数の真相】JIS規格・HDZ55の膜厚基準と環境別の寿命データ
溶融亜鉛メッキ 耐用年数を論じる上で基準となるのが、JIS規格(JIS H 8641)に規定された付着量・膜厚呼称です。道路標識柱、橋梁、送電鉄塔などの重要インフラには、主に「HDZ55」(付着量550g/㎡以上、平均膜厚76μm以上)が指定されます。
日本溶融亜鉛鍍金協会 最新基準および大気暴露試験データによると、溶融亜鉛メッキの推定寿命(亜鉛層が90%消耗し赤錆が発生するまでの期間)は、設置地域の腐食環境によって大きく変化します。
1. 田園・山間部(低腐食地域):亜鉛の腐食速度は年間約0.5〜1.0μm程度。HDZ55規格であれば70年〜100年近くの長寿命を維持します。
2. 一般市街地・郊外住宅地:年間腐食速度は1.0〜2.0μm。計算上の耐用年数は40年〜60年に達します。
3. 海岸部(海岸線から数km以内):海塩粒子の付着により腐食速度が年間3.0〜5.0μm以上に加速。耐用年数は15年〜25年程度まで縮まるため、さらなる厚膜化や重防食塗装との併用(複合皮膜)が推奨されます。
「ドブ漬けメッキだからどこでも半永久に持つ」と過信するのではなく、地域の塩害区分や腐食因子を設計段階で正しく把握することが不可欠です。

知っておくべきデメリットと落とし穴|歪み・ボルト規格・塗装密着性
卓越した防錆性能を誇る溶融亜鉛メッキですが、施工や設計において見落としてはならないデメリットが存在します。加工現場で頻発するトラブルの代表例は次の3点です。
1. 高熱による熱歪みと板厚制限
約450℃の亜鉛浴に浸漬するため、鋼材内部の残留応力が解放され、薄板構造物や非対称な溶接部材は熱歪み(反りやねじれ)を起こしやすくなります。一般的に、厚さ3.2mm未満の薄板や大スパンの板金パネルはドブ漬け加工に不向きとされます。
2. ネジ部の目詰まりとボルト規格
メッキ層が厚いため、通常の並目ネジをそのままドブ漬けすると、谷部分に亜鉛が溜まりナットが噛み合わなくなります。そのため、溶融亜鉛メッキ ボルト規格では「オーバータップ(ナット側の雌ネジを通常より0.4〜0.8mm程度大きく切削)」した専用の高力ボルト(F8T等)やボルト・ナットセット品の使用が義務付けられています。
3. 塗装密着性の難しさと剥離リスク
意匠性や超長期防食を目的としてメッキの上に塗装を施すケースが増えていますが、溶融亜鉛メッキ表面は化学的に不活性で平滑なため、溶融亜鉛メッキ 塗装密着性の確保は難易度が高い作業です。適切な下地処理(リン酸塩処理や変性エポキシ系プライマーの塗布)を怠ると、数年で塗膜がシート状に剥離する重大事故につながります。
一般に知られていない盲点とネットの誤解|「白錆」は不良品なのか?
施工直後の現場管理者や発注者を最も悩ませるのが、メッキ表面に発生する粉状の白い付着物、いわゆる「白錆(しろさび)」です。ネット上では「白錆が出たから不良品ではないか」「下地が腐食している」といった誤解がしばしば見られます。
白錆の正体は、緻密な保護皮膜(塩基性炭酸亜鉛)が形成される前に、風通しの悪い多湿環境(雨濡れのシート養生下など)で水酸化亜鉛が異常生成したものです。外見上の美観は損なわれますが、下地の亜鉛合金層そのものが大きく欠損しているわけではありません。
風通しの良い環境に置かれれば、徐々に空気中の炭酸ガスと反応して安定した灰色の保護皮膜へと移行します。溶融亜鉛メッキ 白錆対策としては、輸送・保管時の換気確保、雨水滞留の防止が鉄則です。軽度な白錆であればナイロンブラシ等で軽く清掃し、暴露環境に置くことで自然回復します。
【実態検証】費用単価相場とライフサイクルコスト(LCC)の採算分岐点
溶融亜鉛メッキ 費用単価相場は、鋼材の形状・重量・ロットによって変動しますが、一般的な形鋼や製缶品で1kgあたり約120円〜250円が目安です。小物や複雑なパイプ構造物では浸漬・水抜きの手間が増えるため、キロ単価は高めに設定されます。
初期投資(イニシャルコスト)だけで比較すると、簡易なウレタン塗装(1回塗り)の方が安価に見える場合があります。しかし、10年ごとに足場を組んでケレン・再塗装を繰り返すライフサイクルコスト(LCC)を試算すると、施工後15年〜20年前後で溶融亜鉛メッキの優位性が決定的になります。足場架設費用や人件費が高騰している現代において、メンテナンスフリー期間の長さは最大のコスト削減策となります。
【プロの結論】おすすめできる人・慎重になるべき人の判断基準
溶融亜鉛メッキの採用にあたっては、以下の条件を基準に判断することが推奨されます。
【採用が強く推奨されるケース】
・屋外に常設され、20年以上の長期にわたりメンテナンスが困難な構造物(架台、高所鉄骨、屋外階段、フェンス基礎)。
・部材の板厚が4.5mm以上あり、熱歪みの影響を受けにくい部材。
・初期費用よりも長期的な維持管理費(LCC)を最小化したい案件。
【慎重な検討・他工法が必要なケース】
・板厚1.6mm〜2.3mm以下の精密板金や、極めて高い寸法公差が求められる機械加工品。
・常時強酸・強アルカリに晒される化学プラント内部(pH5未満またはpH12以上の環境では亜鉛が急速に溶解)。
・カラーリングが最優先で、定期的な塗り替えコストを許容できる商業施設の内装・ファサード。
【溶融 亜鉛 メッキ】に関するよくある質問(FAQ)
Q1:溶融亜鉛メッキ加工された部材を現場で切断・溶接した場合の補修方法は?
A1:切断端面や溶接熱でメッキが焼損した箇所は、高濃度亜鉛末塗料(ジンクリッチペイント/亜鉛含有率90%以上)を十分に塗布して補修します。スプレーによる簡易補修ではなく、規定の乾燥膜厚(80μm以上)を刷毛塗りで確保することが重要です。
Q2:スパングル(花柄模様)があるものとないものがありますが、性能に差はありますか?
A2:冷却過程で亜鉛の結晶が成長して現れるスパングル(星状の花柄)の有無は、溶融槽の微量成分(鉛やアンチモン等)や冷却速度によるものであり、耐食性能や密着性に実質的な差はありません。近年は環境負荷低減のため無鉛浴が主流となり、スパングルが目立たない均一な銀灰色仕上げが増加しています。
Q3:海沿いの塩害地域で溶融亜鉛メッキを使う際の注意点は?
A3:海岸から500m以内の重塩害地では、メッキ単体だと想定より早く寿命を迎えるリスクがあります。HDZ55以上の厚膜仕様を選定した上で、エポキシ系+フッ素系塗料を組み合わせた「メッキ+塗装の複合防食工法」を採用することで、過酷な塩害下でも50年以上の耐久性を実現できます。
まとめ:今後の動向と失敗しないための判断基準
インフラの老朽化対策と人手不足が深刻化する日本において、メンテナンスの手間を抜本的に削減できる溶融亜鉛メッキ(ドブ漬け)の価値はかつてないほど高まっています。その卓越した防錆力は、鉄と亜鉛が織り成す金属間化合物層と犠牲防食作用という強固な科学的裏付けに基づいています。
設計上のクリアランス確保、熱歪みへの配慮、環境に応じた規格選定(HDZ55等)を正しく行うことで、鋼構造物は半世紀以上にわたりその強度と安全性を保ち続けます。単なるイニシャルコストの多寡にとらわれず、30年・50年先を見据えたトータルコストで最適な工法を選定することが、失敗しない構造物づくりの鍵となります。 (出典: 溶融 亜鉛 メッキ(Yahoo!ニュース))
最新のトレンドや話題のニュースをわかりやすく解説するWebライターです。読者の皆様に役立つ情報を日々お届けしています。